Como nivelar a mesa da impressora 3D (e por que suas peças descolam)
Nove entre dez impressões que falham na primeira camada são mesa desnivelada. O método da folha de papel, passo a passo, e os sinais de cada erro.
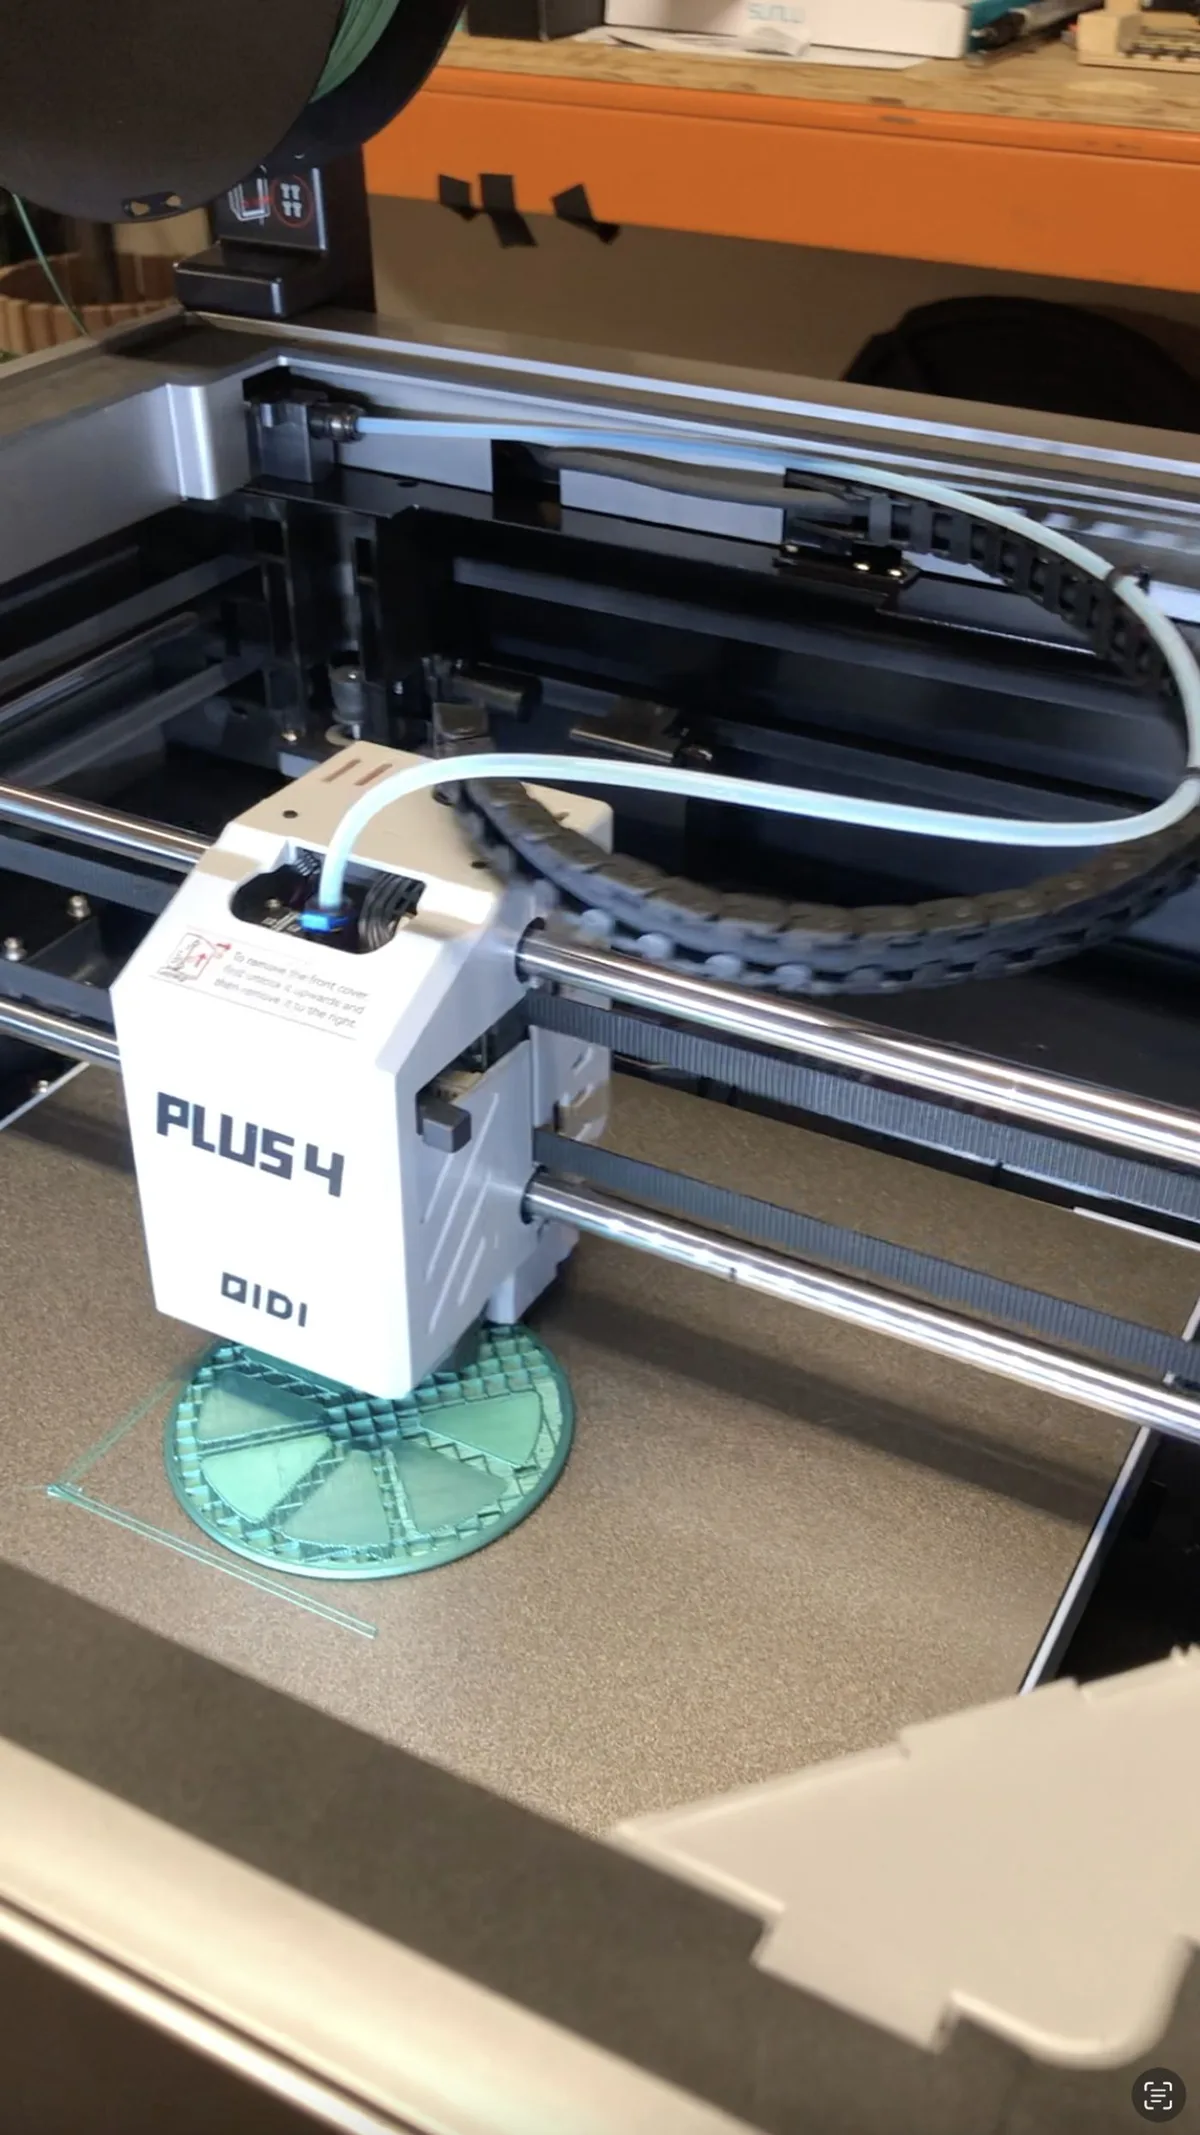
Se a sua impressão descola no meio do caminho, vira "espaguete" ou a primeira camada sai rugosa e transparente, pare de mexer no fatiador: em nove de dez casos o problema é a mesa desnivelada. Nivelar é a manutenção mais importante da impressora 3D — e a mais negligenciada, porque ninguém explica o que exatamente você está ajustando.
O que "nivelar" realmente significa
O objetivo não é deixar a mesa "reta em relação ao chão". É deixar a distância entre o bico e a mesa igual nos quatro cantos — cerca de um décimo de milímetro, a espessura de uma folha de papel. É por isso que o método clássico usa exatamente isso: uma folha de papel sulfite.
- Bico longe demais → o filamento cai de cima, vira macarrão solto, a peça descola
- Bico perto demais → o filamento é esmagado, a camada fica transparente e rugosa, e nos casos extremos o bico entope
- Um canto certo e outro errado → a peça gruda de um lado e descola do outro
Antes de começar
- Limpe a mesa. Gordura de dedo é o inimigo nº 1 da aderência. Álcool isopropílico e um pano que não solte fiapo resolvem em trinta segundos.
- Aqueça a impressora. Metal expande com calor: nivele com a mesa a 60 °C e o bico na temperatura do seu filamento, senão o ajuste frio muda quando esquentar.
- Zere o eixo Z. No menu da impressora: Auto Home.
O método da folha de papel
- Desative os motores no menu (Disable steppers) para mover o carro com a mão
- Leve o bico até o primeiro canto, uns 3 cm para dentro da borda
- Deslize uma folha de papel entre bico e mesa
- Gire o botão embaixo da mesa até sentir a folha arranhar de leve ao puxar — ela deve deslizar com atrito, sem rasgar nem correr solta
- Repita nos outros três cantos, duas voltas completas — o ajuste de um canto altera o oposto
- Termine no centro: se ali estiver muito diferente dos cantos, a mesa ou o vidro está empenado (acontece; uma superfície nova resolve)
Imprima então um teste de primeira camada: um quadrado grande de uma camada só. As linhas devem sair levemente achatadas e coladas entre si, sem frestas (longe) e sem transparência (perto).
Dicas de quem faz isso todo dia
- Nivele de novo depois de transportar a impressora, trocar o bico ou colidir a cabeça. Rotina saudável: uma conferida por semana de uso.
- Se a peça continua descolando com a mesa nivelada, o próximo suspeito é a superfície. Uma chapa PEI flexível segura PLA e PETG sem cola e ainda solta a peça com uma flexionada — é o upgrade com melhor custo-benefício que existe.
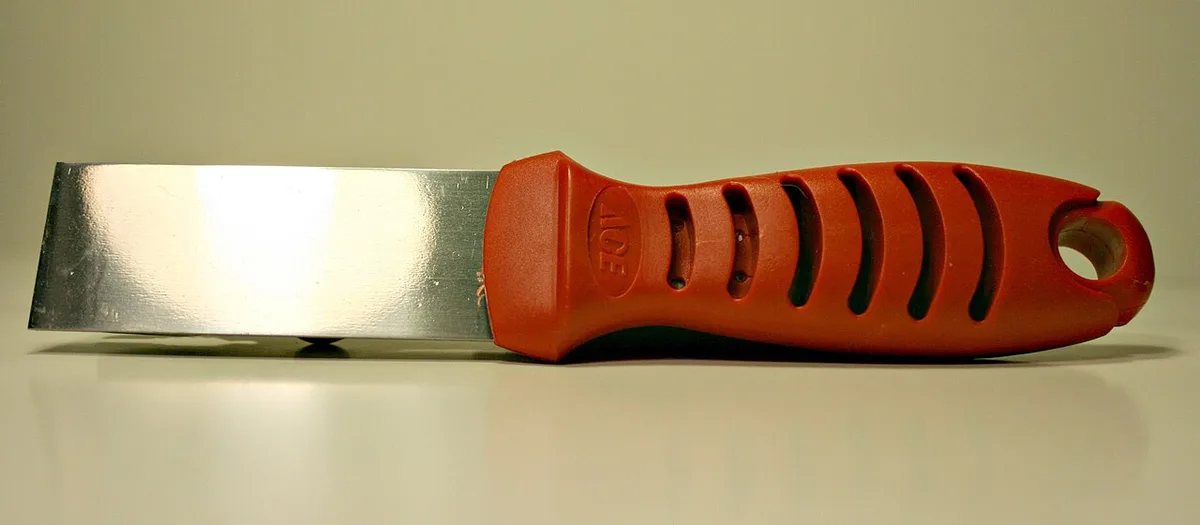
- Tire a peça pronta com a espátula certa, não com faca de cozinha: o fio da faca cava a superfície e cria os defeitos que a próxima impressão vai copiar.
- PETG gruda demais: com ele, deixe o bico uma folha de papel mais longe do que você usaria com PLA.
Quando nada disso resolve
Mesa nivelada, superfície nova e a primeira camada ainda falha? Aí a conversa muda: pode ser excentricidade no eixo Z, mola vencida ou firmware. Manda uma foto da sua primeira camada no nosso WhatsApp que a gente olha — e se você não quiser brigar com a máquina, a gente imprime a sua peça.